

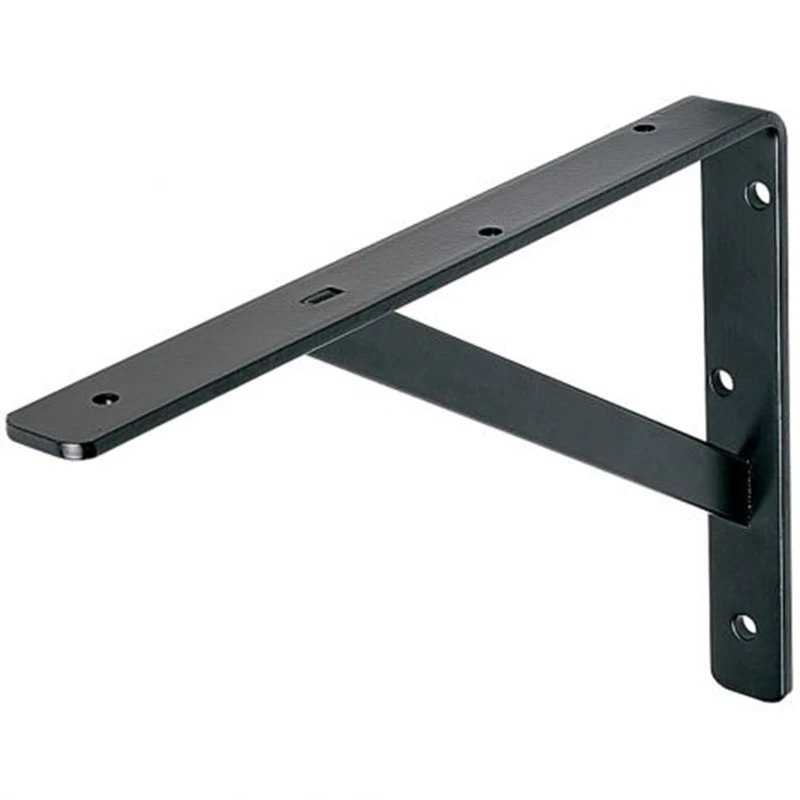


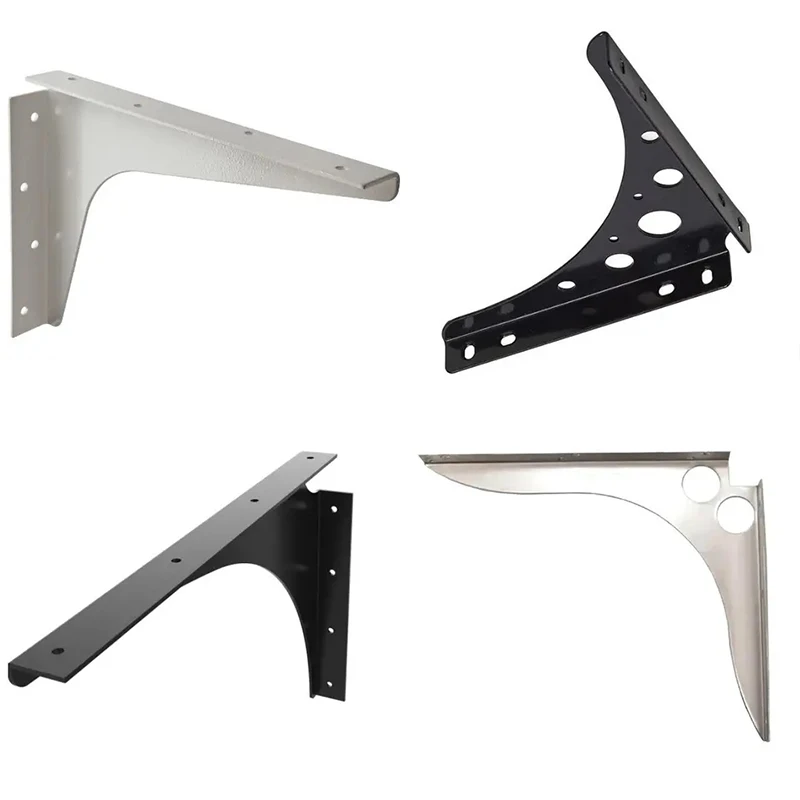

Процес дубоког извлачења са контролом превенције пукотина
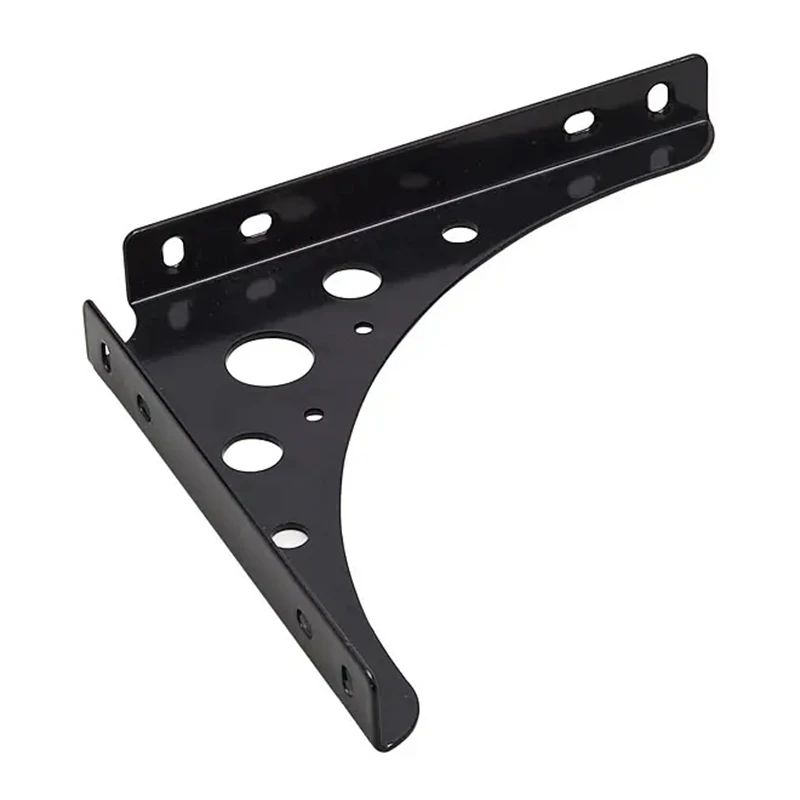
Категорија метално обликовани и жигосани делови обухвата дубоко-извучене и сложене{1}}формиране компоненте. Дубоко извлачење је један од најзахтевнијих процеса штанцања, а избор материјала игра кључну улогу у спречавању пуцања и обезбеђивању стабилног квалитета обликовања.
ДЦ03 дубоко-хладно ваљани-челик се обично користи због своје одличне дуктилности и стабилног протока материјала током обликовања. Смањује стањивање у нацртаној области и помаже у спречавању пуцања на радијусу савијања. За процесе извлачења примењује се основно правило дизајна: полупречник извлачења треба да буде једнак или већи од дебљине материјала. Иако је ово индустријско{6}}стандардно упутство, не поштује се увек стриктно у производњи. У овом процесу се доследно примењује како би се обезбедила поузданост формирања.
Кућиште медицинске опреме по мери са дубином извлачења од 35 мм и сложеном закривљеном геометријом развијено је као студија случаја. Више добављача није могло да заврши формирање без пуцања. Након преласка на ДЦ03 и оптимизације корака извлачења и размака матрице, део је успешно формиран у једном пробном поступку без дефеката, испуњавајући све димензионалне и структурне захтеве.
Прецизност димензија и опције обраде површине
За метал обликоване и жигосане делове, толеранција 3Д облика се контролише унутар ±0,15 мм, док се толеранција склопа унутрашње шупљине одржава унутар ±0,1 мм. Ове толеранције се могу додатно пооштрити у зависности од захтева производа.
Поред челика ДЦ03, нерђајући челик СУС304 и алуминијум 6061 се такође користе у зависности од чврстоће, тежине и захтева отпорности на корозију. Дебљина материјала се креће од 0,5 мм до 4,0 мм, са додатном могућношћу за дебље или тање прилагођене спецификације на основу изводљивости формирања.
Опције за завршну обраду површине укључују четкање, елоксирање, премазивање прахом и галванизацију. Методе завршне обраде могу се одабрати појединачно или комбиновано у зависности од захтеваног изгледа и функционалних перформанси.
Квалитет дубоког извлачења у великој мери зависи од понашања протока материјала током обликовања. Неуједначен проток може довести до локализованог стањивања и евентуалног пуцања. Контрола геометрије алата и параметара обликовања је стога неопходна за одржавање уједначене дебљине зида и стабилних резултата обликовања.
Фабрика ради са тимом од 14 обучених техничара посвећених обликовању и подешавању алата. Сложени узорци се обично завршавају у року од 5-10 дана, на основу цртежа или физичког уноса узорка. Стандардни гарантни рок је три месеца.
Техничке спецификације
|
Параметар |
Стандардна спецификација |
Прилагођени опсег |
|
Материјал |
ДЦ03, СУС304, 6061 Алуминијум |
Доступни су{0}}дубоко вучени дуктилни челици |
|
Дебљина |
0,5–4,0 мм |
0,3–5,0 мм |
|
Толеранција 3Д облика |
±0,15 мм |
Доступна већа прецизност |
|
Толеранција унутрашње шупљине |
±0,1 мм |
Доступне су строже толеранције |
|
Нацртајте радијус |
Већа или једнака дебљини материјала |
Прилагодљиво на основу дизајна |
|
Финисхинг |
Четкање, елоксирање, прашкасти премаз, галванизација |
Доступне су комбиноване опције завршне обраде |
Popularne oznake: делови од метала и штанцани делови, произвођачи, добављачи, фабрика у Кини


