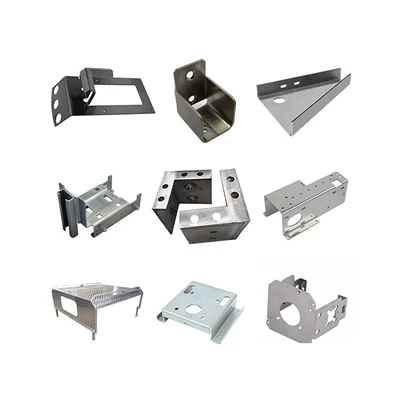
Основна оперативна логика
Сидрење захтева: Процес почиње усклађивањем са спецификацијама клијента у погледу функционалности, прецизности и радног окружења. Прилагођени нацрти одређују јединствене параметре-као што су димензије, толеранције и материјали-потпуно независне од спецификација које се користе за стандардне -готове- делове.
Усклађивање процеса: На основу геометрије дела и захтева за перформансама, бирају се одговарајући производни процеси-као што су ЦНЦ обрада, штанцање, ковање или обликовање лима-. Прецизна опрема контролише путању обраде како би се постигли сложени облици и специјализовани структурни облици.
Контрола прецизности: Провере квалитета се спроводе у више фаза како би се одступања димензија одржала у строгим границама које захтева клијент. У апликацијама високе{1}}е прецизности, толеранције од 0,002 мм могу се постићи, обезбеђујући беспрекорно уклапање између дела и опреме за спајање.
Принципи типичног тока обраде
Прелиминарна фаза: Укључује 3Д ЦАД моделирање и избор материјала (нпр. нерђајући челик, легура алуминијума, легура титанијума), након чега следи сечење сировог материјала, чишћење и пред-третман (као што је пред-загревање).
Фаза формирања: Процеси као што су ЦНЦ обрада, штанцање и ковање изазивају пластичну деформацију или уклањање материјала како би се створио основни профил дела.
Пост-Фаза обраде: Термичка обрада се примењује да би се прилагодила унутрашња микроструктура, док површински третмани-као што је галванизација или елоксирање-повећавају отпорност на корозију и хабање. Коначно, део се подвргава инспекцији помоћу машине за координатно мерење (ЦММ) како би се обезбедила усклађеност пре испоруке.